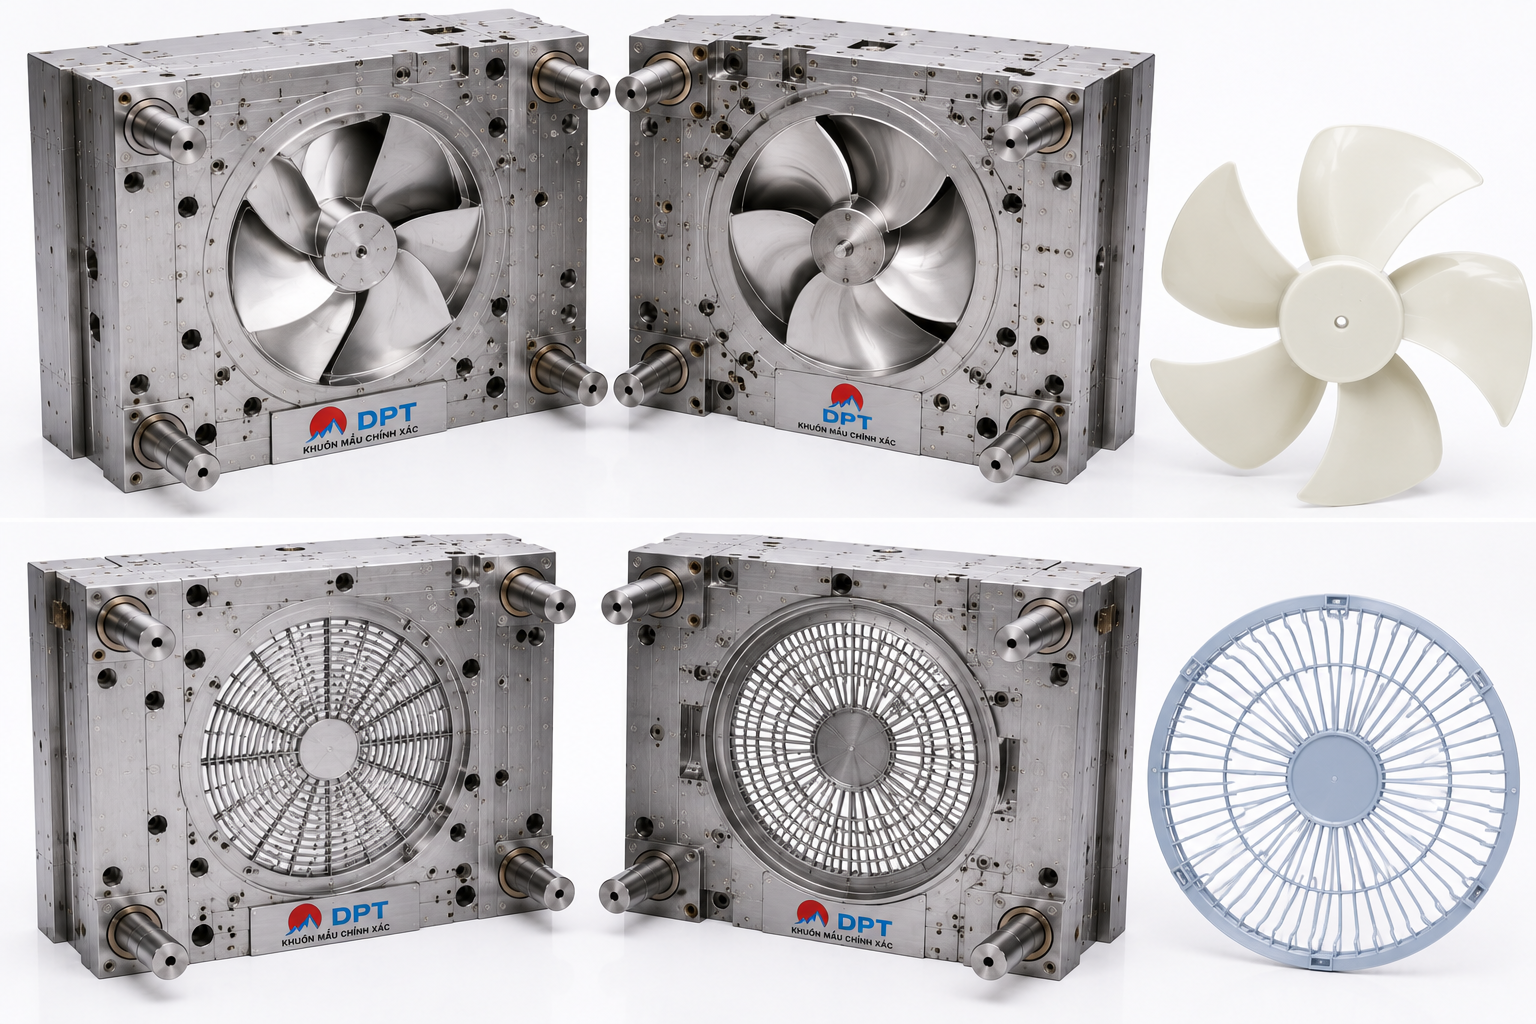
Trong quy trình gia công hàng loạt các linh kiện phụ trợ bằng chất dẻo. Việc đối mặt với các sản phẩm hỏng chặng cuối là điều không ai mong muốn. Nhiều nhà quản trị thường đổ lỗi cho tay nghề thợ máy vận hành xưởng. Họ cho rằng hạt nhựa polymer bị ẩm mới gây ra hiện tượng rỗ bề mặt. Tuy nhiên, các chuyên gia cơ khí chính xác đều biết rõ một sự thật khác.
Hơn 80% phế phẩm phát sinh ngoài đời thực đều bắt nguồn từ bản vẽ ban đầu. Những sai sót về độ dày vách hay góc thoát nhựa sẽ dẫn đến hiện tượng lỗi khuôn nghiêm trọng. Việc hiệu chỉnh kết cấu hình học từ chặng sớm là giải pháp xử lý tận gốc. Bài viết này sẽ phân tích nguyên nhân và cách thiết kế phòng ngừa rủi ro.
1. Gốc rễ của các sai sót trong sản xuất nhựa bắt nguồn từ những yếu tố nào?
Để tìm ra giải pháp tối ưu cho dòng sản phẩm thương mại của bạn. Chúng ta cần bóc tách rõ ràng từng nguồn cơn gây ra phế phẩm tại nhà xưởng.

Yếu tố đầu tiên có thể do đặc tính lý hóa của các mác hạt nhựa thô. Mỗi loại nhựa polymer như PP, ABS hay PC đều có tỷ lệ co ngót vật lý khác nhau. Nếu kỹ sư không tính toán độ bù co giãn cho lòng cavity tháp thép. Sản phẩm ra lò sẽ bị sai lệch vùng dung sai kích thước hình học ngay lập tức. Yếu tố cốt lõi thứ hai chính là cấu trúc hình học của chính bản thiết kế phôi. Kết cấu không hợp lý khiến áp lực xi lanh thủy lực điền đầy dòng chảy không đều. Điều này tạo ra các biến số lỗi khuôn gây tổn thất dòng vốn rất lớn.
Xem thêm bài viết về Phối hợp thiết kế tối ưu cùng xưởng ép nhựa gia công linh kiện chất dẻo tại đây.
2. Thiết kế độ dày vách nhựa đồng đều để triệt tiêu lỗi lõm bề mặt phẳng
Sự chênh lệch độ dày giữa các vách nhựa là sát thủ giấu mặt trong đúc phun. Tại các vị trí vách quá mập mạp, khối nhựa lỏng sẽ giữ nhiệt lâu hơn.

Khi lớp nhựa ngoại quan chặng ngoài đã nguội và đóng rắn cứng cáp. Phần tâm nhựa nóng bên trong tiếp tục co lại và kéo sụt bề mặt phẳng xuống. Hiện tượng này tạo ra các vết lõm (sink mark) gây mất thẩm mỹ ngoại quan nghiêm trọng. Cách xử lý tối ưu là thiết kế độ dày vách đồng đều tuyệt đối tại mọi vị trí. Nếu bắt buộc phải làm vách dày, hãy chuyển hướng sang kết cấu rỗng có gân tăng cứng. Việc hiệu chỉnh thông minh này giúp phân xưởng loại bỏ hoàn toàn nguy cơ lỗi khuôn ngầm.
Xem thêm bài viết về Lợi ích của tư vấn thiết kế trước khi sản xuất tại đây.
3. Tạo góc thoát khuôn khoa học giúp robot gắp sản phẩm mượt mà không trầy xước
Khi tháp thép cơ khí mở hai nửa vách để pin đẩy kích hoạt lao tới. Nếu phôi nhựa có các vách đứng thẳng góc vuông 90 độ hoàn toàn.
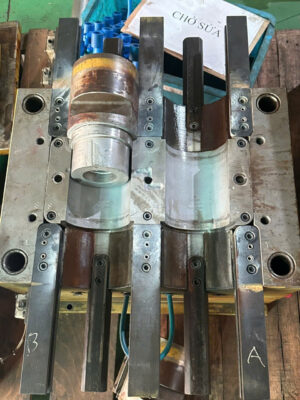
Lực ma sát cực lớn sẽ giữ chặt sản phẩm bám dính vào lòng cavity kim loại. Hệ quả là phôi nhựa bị rạn nứt cấu trúc hoặc xước bề mặt ngoại quan khi rút ra. Đây là một dạng lỗi khuôn rất phổ biến do thiếu kinh nghiệm thực chiến chặng đầu. Giải pháp xử lý là vát một góc nghiêng thoát khuôn (draft angle) từ 1 đến 2 độ. Đối với các sản phẩm có bề mặt nhám hạt, góc vát cần rộng hơn từ 3 đến 5 độ. Bước đi nghiêm túc này giúp cánh tay robot bốc dỡ hàng dứt khoát, an toàn tuyệt đối.
Xem thêm bài viết về Công nghệ ép nhựa hiện đại giúp giảm chi phí như thế nào tại đây.
4. Bo tròn các góc cạnh hình học để tối ưu hóa dòng chảy áp lực polymer
Các góc vuông sắc cạnh trên bản vẽ là nơi tập trung nội ứng suất cao nhất. Khi dòng nhựa lỏng polymer nóng chảy bị ép di chuyển qua các khúc cua vuông này.
Tốc độ dòng chảy sẽ bị suy giảm ngột ngạt và tạo ra hiện tượng bẫy khí cục bộ. Phôi nhựa ra lò dễ bị thiếu liệu hoặc cháy khét đen tại các góc khuất. Để xử lý triệt để hiện tượng lỗi khuôn do dòng chảy nghẽn vách thủy lực này. Kỹ sư cần chủ động bo tròn các góc (fillet) bằng thuật toán phần mềm CAD nâng cao. Bán kính cung tròn giúp dòng nhựa trượt đi mượt mà, êm ái vào mọi ngóc ngách. Lực nén của áp suất ép nhựa chặng sau được phân bổ đồng đều, vuông vắn nhất.
Xem thêm bài viết về Ứng dụng tự động hóa trong xưởng ép nhựa tại đây.
5. Bố trí cổng phun keo và rãnh thoát hơi khoa học dựa trên mô phỏng số
Vị trí cổng ngậm nhựa quyết định đến độ chín và ngoại quan của linh kiện chất dẻo. Nếu đặt cổng phun sai chỗ, các đường hàn vệt nhựa (weld line) sẽ lộ rõ.

Đồng thời, khí nóng tích tụ trong lòng khuôn mẫu không có đường chạy ra ngoài an toàn. Áp lực nén cao sẽ biến khí độc thành mồi lửa đốt cháy xém vách phôi nhựa. Thiết kế rãnh thoát khí (venting) dọc theo bề mặt phân khuôn là bắt buộc để ngừa lỗi khuôn. Chúng tôi chạy mô phỏng dòng chảy số để tìm ra vị trí mở rãnh tối ưu nhất. Biến số nhiệt độ trong ép nhựa nhờ đó luôn được điều hòa ở mức mịn màng, sòng phẳng. Thành phẩm đạt độ chín đồng đều và không dính nội ứng suất gây cong vênh.
6. DPT Mold Việt Nam – Chuyên gia rà soát thiết kế, triệt tiêu rủi ro dòng vốn B2B
DPT Mold Việt Nam luôn làm việc với tư duy phòng bệnh hơn chữa bệnh cực kỳ nghiêm túc. Chúng tôi sở hữu đội ngũ kỹ sư cơ khí chính xác có tác phong công nghiệp dứt khoát.

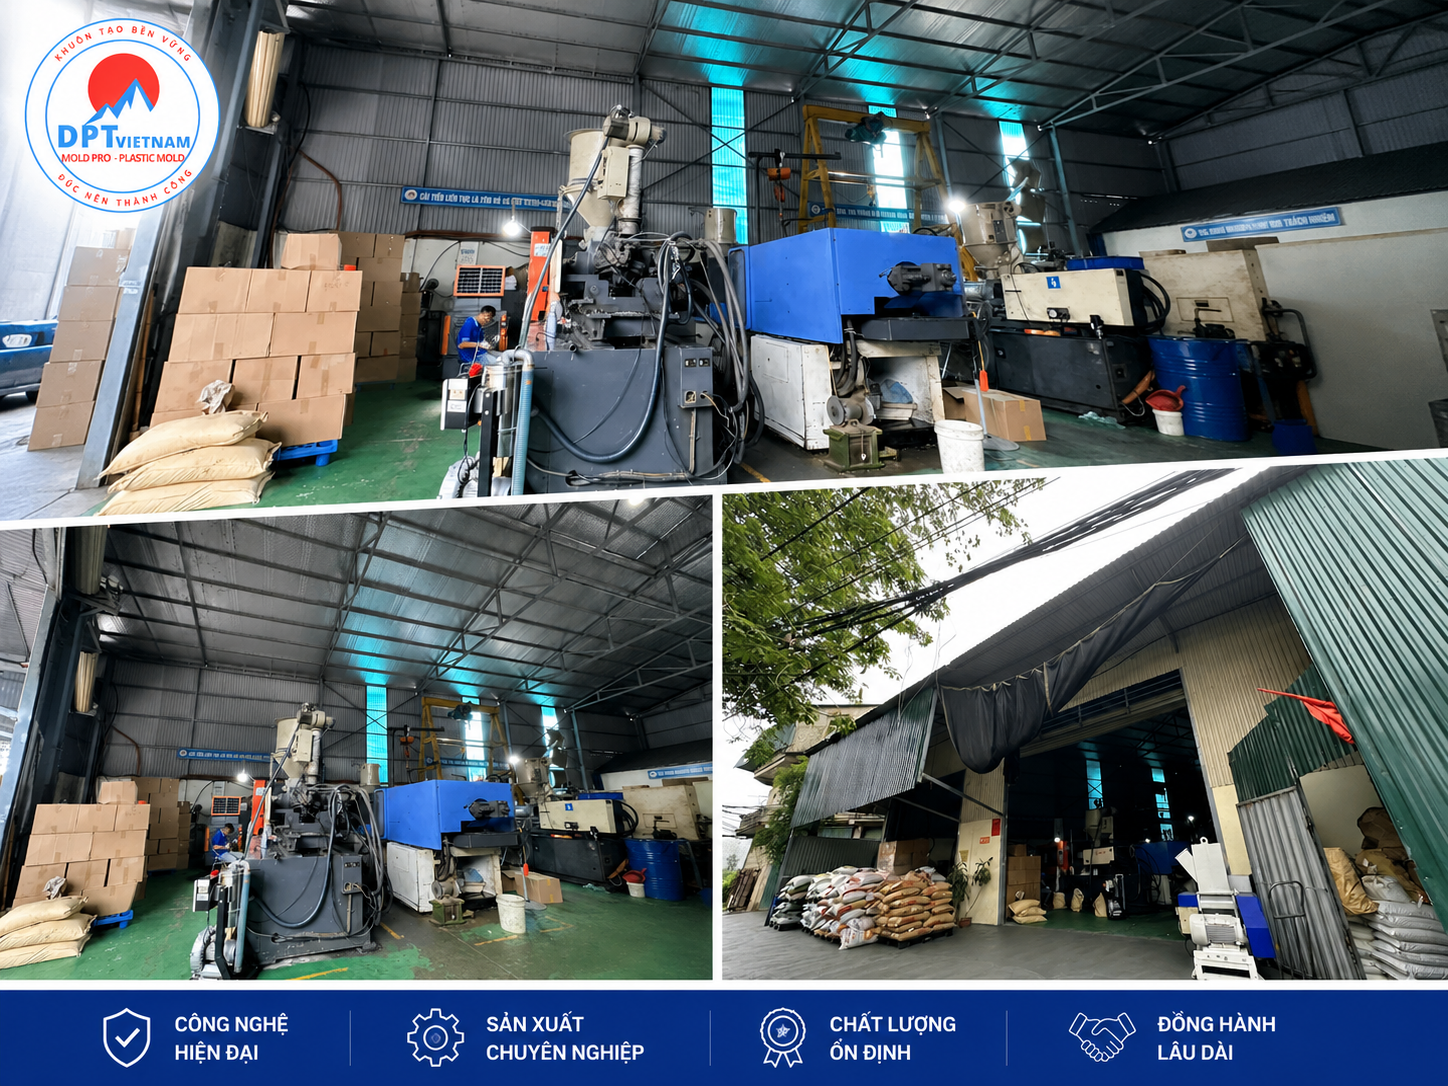
Trước khi tiến hành cắt gọt tháp thép, DPT sẽ hỗ trợ rà soát toàn diện file 3D của bạn. Chúng tôi cam kết tư vấn trung thực để loại bỏ mọi nguy cơ lỗi khuôn trên giấy. Dàn máy ép phun servo hiện đại cùng hệ thống đo kiểm CMM bảo chứng cho vùng dung sai micromet. Sự sòng phẳng và minh bạch giúp chúng tôi bảo bọc an toàn cho nguồn vốn đầu tư của đối tác. DPT khẳng định mạnh mẽ năng lực sản xuất nhựa uy tín hàng đầu thị trường.
7. Kết luận: Chuẩn hóa bản vẽ từ chặng đầu để bứt phá chuỗi cung ứng dài hạn
Làm chủ thiết kế hình học là bệ đỡ vững chắc nhất cho một dự án phụ trợ thành công. Nó giúp doanh nghiệp loại bỏ tận gốc mọi nguy cơ lãng phí phôi liệu thô và thời gian dừng máy chết. Từng chi tiết nhựa kỹ thuật sắc nét xuất xưởng sẽ nâng tầm mạnh mẽ cho thương hiệu bạn.
DPT Mold Việt Nam luôn phục vụ bằng tất cả sự chân thành, chuyên nghiệp và trách nhiệm cao nhất. Tác phong công nghiệp nhanh gọn và hạ tầng công nghệ cao là niềm tự hào của chúng tôi. Hãy để hệ sinh thái cơ khí toàn diện của chúng tôi đồng hành bảo vệ tối đa lợi nhuận của bạn. Liên hệ với DPT Mold Việt Nam ngay hôm nay để nhận giải pháp tốt nhất!
Doanh nghiệp của bạn đang cần tìm đối tác tối ưu thiết kế, phòng ngừa lỗi khuôn uy tín, sòng phẳng?
📞 Hotline: 098.507.4688
📧 Email: pkd.dpt02@gmail.com
🌐 Website: https://dptvietnam.vn
🌐 Facebook: https://www.facebook.com/dptvietnam.vn